很多做配料线的中级工程师,一提到智能投料就想着堆算法买贵的传感器,实际做项目十个有六个栽在细节里。本文从机械本体设计、控制逻辑选型、现场干扰处理三个维度,把做过十几个项目攒下来的踩坑经验和干货抖出来,都是能直接拿去用的内容。
别迷信算法,先把机械本体的误差算明白
开口就说算法的,大多是没蹲过现场的。我三年前做锂电正极材料自动配料线的智能投料改造,甲方一开始要求精度±0.1%,符合GB/T 7721-2017《连续累计自动衡器》的二级精度要求,我们上来就选了C3级的称重传感器,精度肯定够,结果第一次测试,误差直接干到0.25%,全不合格。
问题出在哪?挂料。对,就是溜管里粘的料。一百公斤的粉料,普通碳钢溜管挂个一两百克太正常了,一算误差直接超。那时候天天守在料线边上刮料,刮一次测一次,谁踩过这个坑谁知道。
后来试了N种方案,最后定的是内衬10mm厚超高分子量聚乙烯(UHMWPE),在溜管中下部加一个15W的气动震击器,每投完一次料震3秒,把挂料震下来。就这么个小改动,挂料直接稳定在10克以内,误差一下子降到0.08%,达标了。
很多新手搞智能投料,总觉得精度不够就是传感器不够好、算法不够高级,从来不看本体。本体误差干到0.2%,你就算用航天级算法也救不回来,对吧?
控制逻辑的取舍:快准稳永远不能三全其美
说实话,我见过太多花几十万上深度学习投料控制的项目,最后用起来还不如老三段式投料准。不是说算法不好,是大多数工业现场的原料,根本达不到算法训练的稳定要求。
今天原料水分涨了两个点,流动性差了,明天换了一批颗粒度不一样的料,流速直接变了。你训练好的模型,分分钟就不准了,改一次模型要大半个月,生产线停不起啊。
我们现在做项目,固定用三段投料+动态残料自修正,逻辑简单,适配性强,精度还稳。什么逻辑?就是:实际投料量和设定值差大于5%的时候,阀门全开快投;差在1%到5%之间,阀门开25%开度慢投;差小于1%的时候,提前关阀,靠管内流动的残料补量。
关键是那个动态残料修正,每次投完料,称重传感器会算出本次实际的残料量,把这个值存下来,自动修正下一次的关阀提前量。不管你原料流动性怎么变,投个两三次,提前量就自动校准了,根本不需要人调。
去年帮一家饲料厂改智能投料,他们之前上了一套AI投料系统,换原料就要重新训模型,换一次停产一天,改成我们这个逻辑之后,换原料只需要投两次,精度就稳定了,改造成本只有原来的三分之一。
不过话说回来,要是你原料稳定性特别好,产量又特别大,那上复杂算法也没问题。但大多数中小型生产线,真没必要凑那个热闹。
现场环境干扰:你想不到的隐形误差源
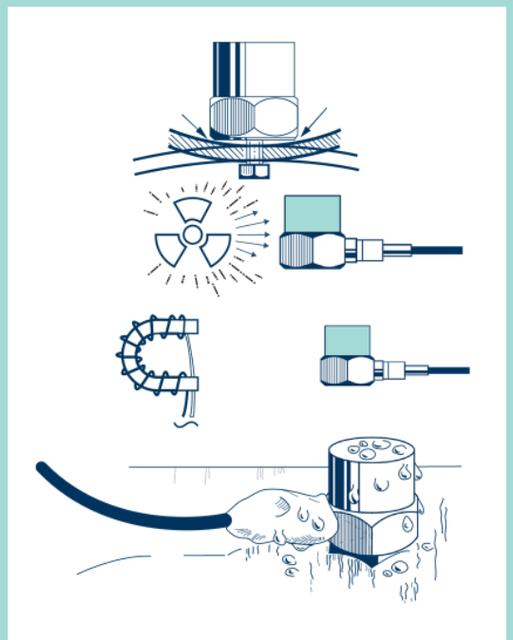
说个大多数人都会忽略的点,振动。我之前去一个客户现场调试,投料精度总是飘,忽高忽低,查了半个月,最后发现,投料斗旁边半米就是一台10吨的压片机,一开机整个厂房都抖,称重传感器数据跳得跟过山车一样。
有人说,加刚性底座啊。错。刚性底座会把振动直接传过来,反而更糟。正确的做法是做分级隔振:投料斗底座下面放一层充气式隔振垫,把固有频率降到2Hz以下,符合GB/T 14499-2017《隔振器分类》中工业称重的隔振要求,再把称重模块和投料斗的连接改成柔性连接,吸振。就这么改完,数据波动直接降了90%。
还有一个隐形干扰,除尘气流。大部分投料口都要接除尘风管,一抽风,投料斗里就是负压,称重传感器测出来的重量一直偏轻,误差能到0.15%,你说坑不坑?解决办法也简单,在投料斗和除尘风管之间加帆布柔性连接,关阀之后,停抽风两秒,等气流稳定了再读数,误差直接就没了。
说白了,这些干扰都不是什么大问题,就是没人提前跟你说,等你出了问题再找,太耗时间了。
做了这么多智能投料项目,最大的感受就是,智能是解决问题的工具,不是用来包装项目的噱头。把机械本体的误差卡死,把适配现场工艺的控制逻辑选对,把那些不起眼的环境干扰灭掉,再谈智能,才能做出稳定好用的设备。与其花大价钱堆没用的配置,不如把每个细节都抠到位,这才是工程该有的样子。
